进口空油压_油缸|气缸|电磁阀|变量叶片泵|压力继电器|电机|压力计|三点组合
毓能整理的气立可电磁阀使用技巧,着眼于型号匹配、气源质量与日常维护,帮助减少非正常损耗。包装设备推料气缸换向迟缓时,应同时检查动态供气、排气通路及机械负载,不能直接判定气动换向阀损坏。接口相同也需核对阀功能和线圈规格,润滑要求按具体型号确认。拆卸前还要处理残压及负载移动风险,断电不等于气路泄压。
气缸偶尔慢半拍、推料到位时冲击变大,或者同一个工位反复换阀,这些现象都值得停下来查清原因。换上新阀后暂时恢复,并不能证明问题已经解决。供气不足、排气不畅或负载卡滞仍然存在,新阀也可能再次出现异常。
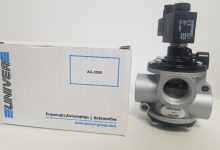
这里讨论的是气立可以压缩空气为介质的电磁换向阀。它负责切换气路,配合气缸完成伸出、缩回等动作。要减少设备的非正常损耗,需要把阀放回整条气路中检查。
先把型号和功能核对清楚。 同样的接口尺寸,可能对应不同的流量能力、控制形式和断电状态。替换前应记录完整型号,核对阀上的气路符号,再确认线圈电压与交直流类型。对于先导式产品,还要核实先导压力条件;线圈收到信号,并不代表主阀一定具备可靠换向的气动条件。
夹紧工位尤其需要检查失电后的动作状态。阀能装上、气缸能动作,只完成了初步验证,仍需确认停止、恢复供气和重新启动时的行为符合设备要求。
气源维护往往比拆阀更值得先做。过滤器积水、滤芯污染、接头松动,都可能影响长期运行。巡检时应查看排水是否正常、供气是否稳定,而不是只读设备停机时的压力表。多个气缸同时动作时,阀入口的压力表现更能反映实际供气条件。
润滑也不能凭习惯处理。气立可部分电磁阀采用无需给油的设计,不能因为担心磨损就随意往气路里加油。是否需要润滑、使用何种油品,以及已经给油后能否停止,都应按对应型号的说明执行。维护人员交接时,应把现有润滑方式一并交代清楚。
假设包装设备上的推料气缸,单独调试时正常,连续生产时却越来越慢。可以先比较单独动作与多工位同时动作的差异,再检查管路是否折弯、接头是否限制流量,以及排气消声器是否堵塞。这个排查顺序有助于缩小范围,避免一出现迟缓就拆阀。
排气端容易被忽略。气缸一侧进气时,另一侧需要顺利排气;排气受阻会影响动作。此时直接提高供气压力,可能掩盖问题,并增加末端冲击。若供排气条件正常,还应检查调速设置、机械导向和负载是否卡滞。换向阀无法补偿机械部分的安装偏差。
线圈发热则需要结合使用条件判断。手摸觉得热,不能直接判定线圈已经损坏,也不能据此认定长期通电没有问题。应核对供电是否符合额定要求、接线是否可靠,以及所在位置的环境温度和散热条件。能否持续通电,需查具体型号,不能给所有气立可电磁阀套用同一个结论。
调试手动按钮前,要先确认执行元件动作范围内没有人员或障碍物,并按型号要求操作。手动操作可能直接带动气缸,锁定式按钮使用后还需确认已恢复正常位置,避免设备重新启动时出现意外动作。
拆卸维护前,应隔离电源与气源,释放相关回路的残余压力;对于可能下落或移动的负载,还要先采取可靠的支撑措施。断电后,气缸和管路里仍可能存气,不能把指示灯熄灭当成可以拆管的依据。
维护记录不必复杂,但要能帮助下一次判断:哪个工位出现异常,发生在冷机还是连续运行后,是否伴随其他气缸同时动作,处理了什么,处理后有无复发。更换时再留下完整型号和接线、接管信息,就能减少后续试错。
如果同一只阀反复出问题,下一次停机应把供气、排气、电气控制和机械负载一起查清。把导致异常的条件消除,换上的阀才有机会按正常工况服役。