进口空油压_油缸|气缸|电磁阀|变量叶片泵|压力继电器|电机|压力计|三点组合
安装JGH插装阀前,应按完整型号对应的资料核对密封状态、油路方向与阀块接口。毓能整理的检查要点包括密封件规格、材料和安装位置,以及端口功能与阀孔尺寸的对应关系。设备维修换阀时,即使外形相近、能够装入,也不能据此认定兼容。发现装配阻力异常应停止检查,通用原则不能替代具体型号的安装说明。
插装阀装进阀块后,许多检查部位就被遮住了。密封圈有没有翻边,阀孔入口有没有毛刺,内部油口是否对应,往往要等到加压后才暴露问题。把这些检查留到试机阶段,可能意味着刚装好的阀还得拆下来。
安装jgh插装阀,先把完整型号、液压符号和阀孔图放在一起核对。仅凭“jgh插装阀”这个名称,还不能确定它的功能、端口定义或紧固方式。下面的检查适用于安装前核对,具体尺寸、密封配置和扭矩仍应以对应型号资料为准。
动手前还要完成设备的能源隔离与卸压,固定可能移动的执行机构或负载。有蓄能器、液压锁或封闭油腔的回路,应按设备规定处理残余压力,不能把停泵当作卸压完成。
先看密封件,连同它接触的表面一起检查。
检查O形圈时,将整圈表面看完整,留意切口、裂纹、压扁、扭曲和异常膨胀。旧圈取下后即使没有断裂,也不能仅凭外观判断可以继续使用;是否更换,应结合维修要求和实际状态确定。
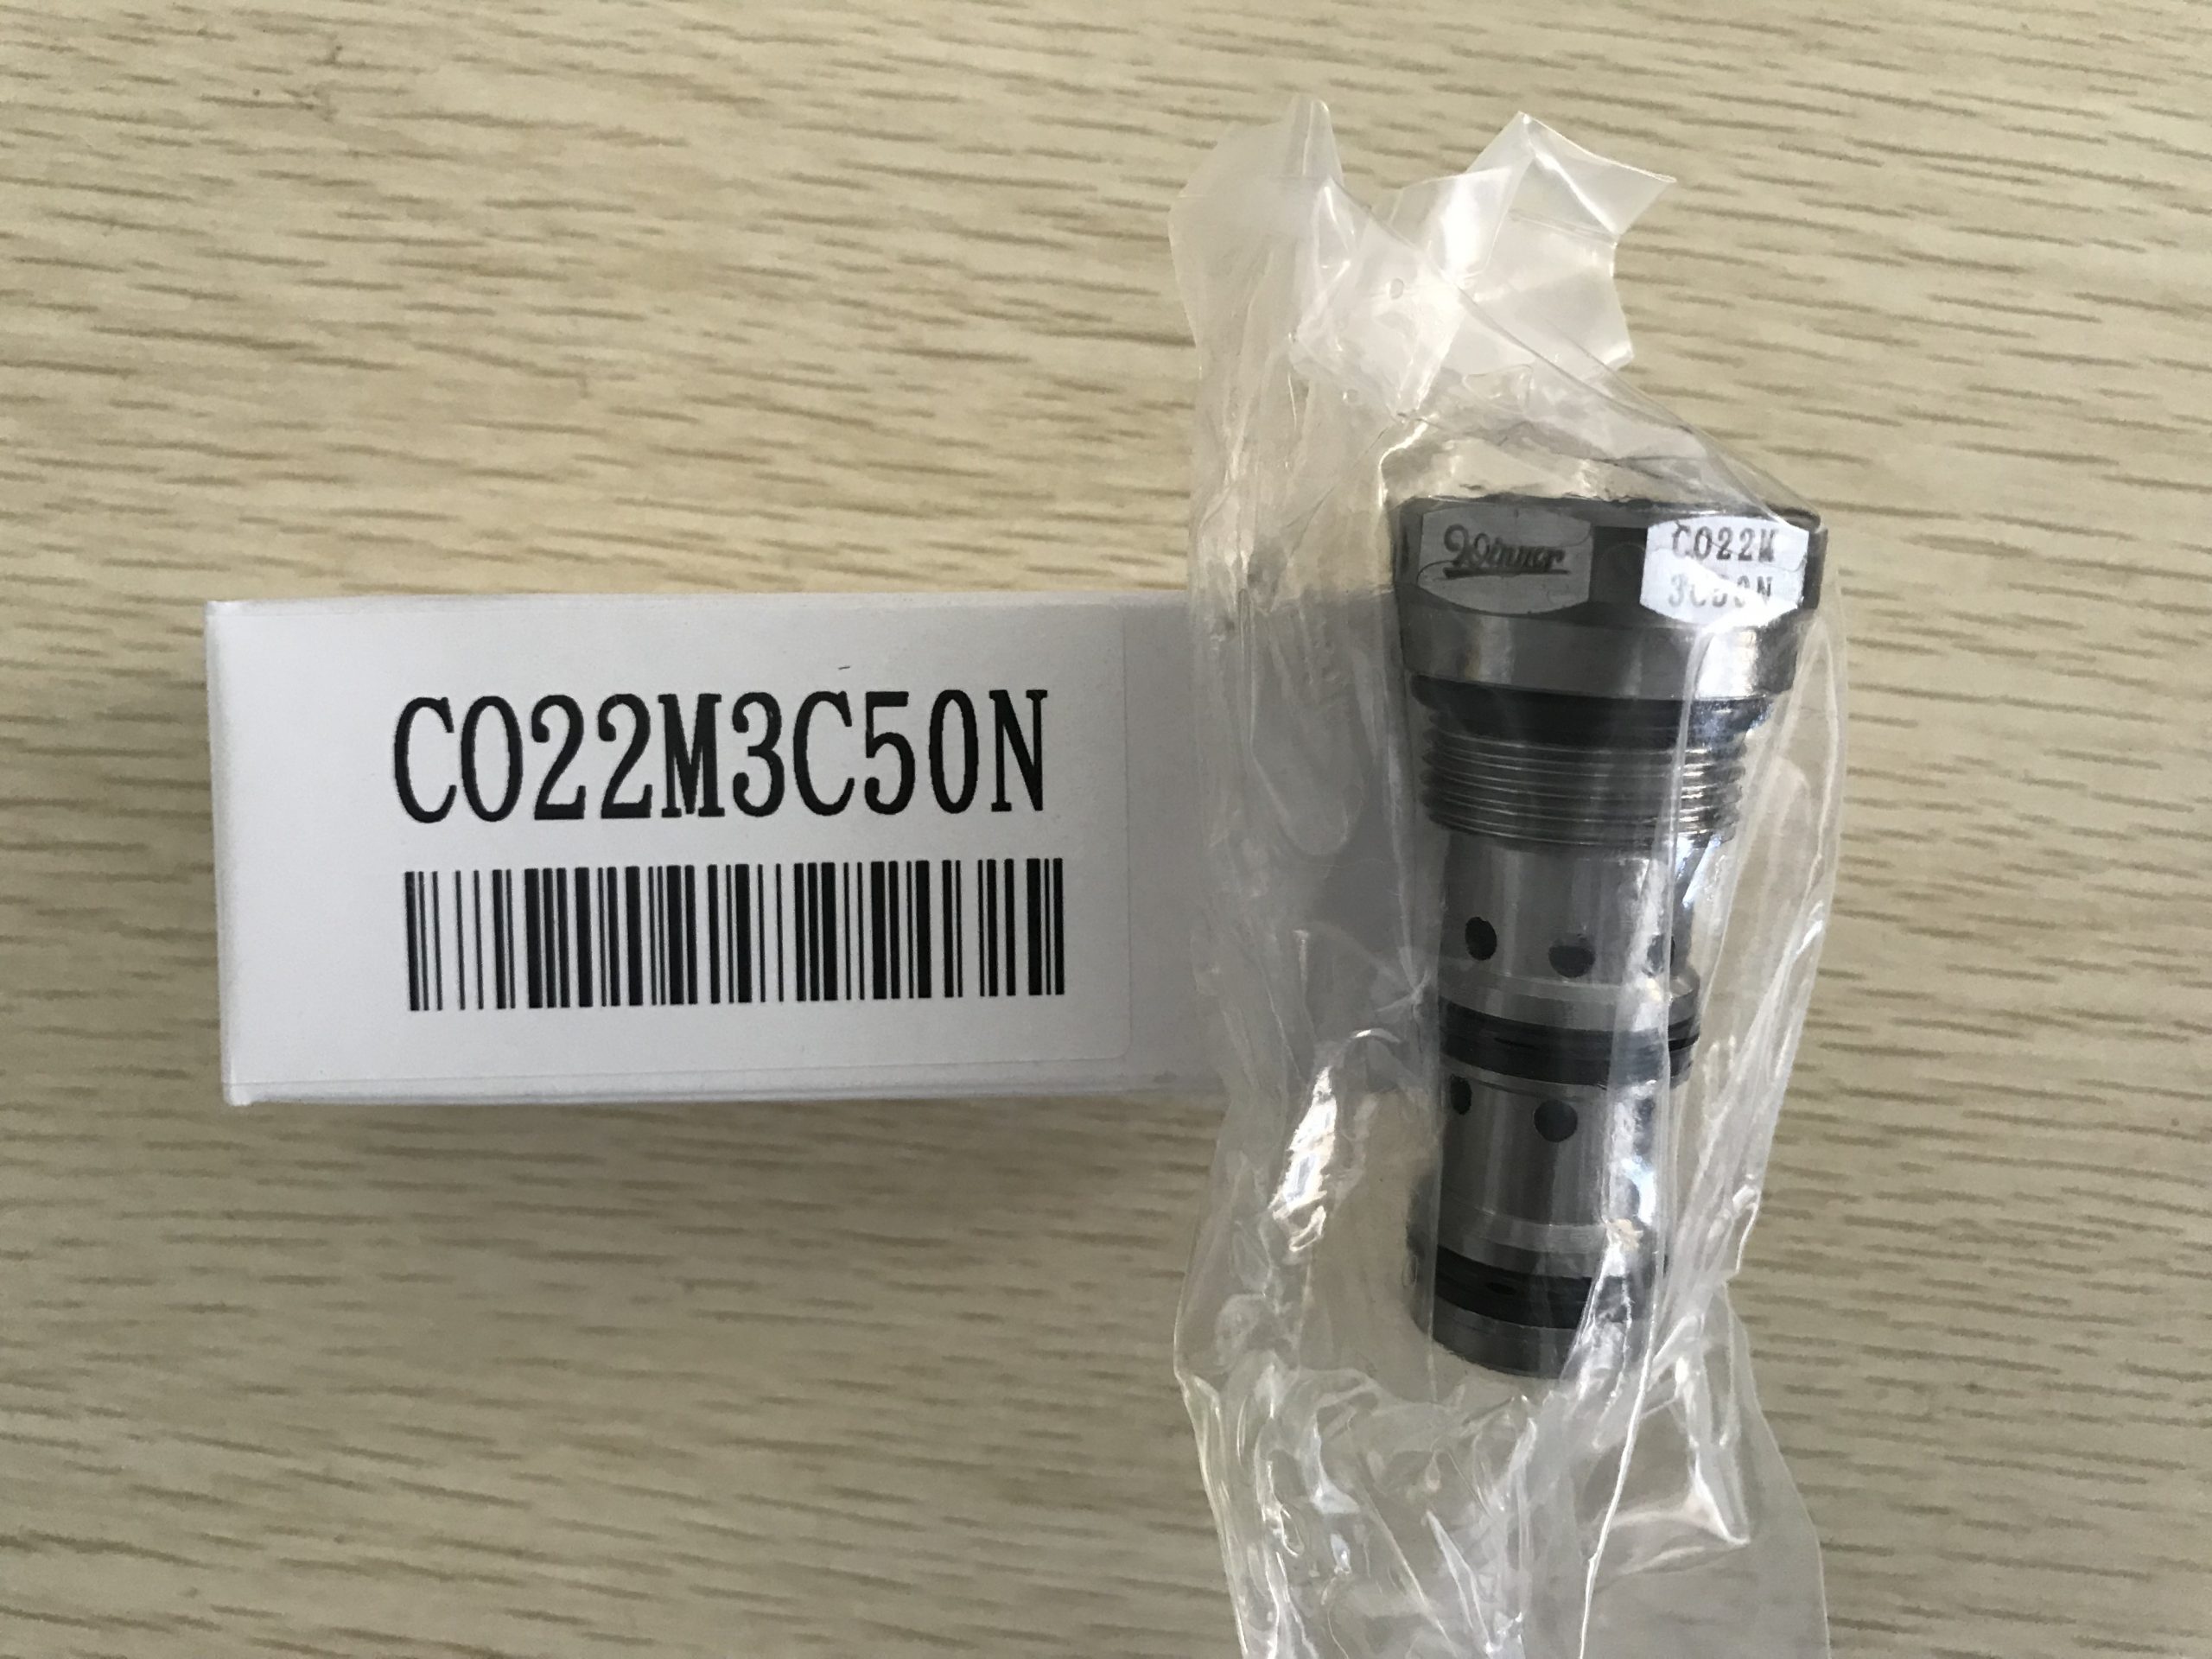
规格与位置同样需要核对。看起来粗细相近的密封圈,尺寸或材料可能不同。工作介质、油温以及密封套件的型号都要对应,不能随手拿一个“差不多”的圈装上。带挡圈的结构,应按装配图确认挡圈数量和相对位置,不要凭记忆统一装在某一侧。
接着检查密封槽、阀孔入口和配合表面。残留颗粒、入口毛刺或划伤,都可能让完好的密封件在装入时受损。擦干净之后仍能看到损伤的部位,应先评估处理,不能靠换圈掩盖。需要润滑的密封件,按厂家要求使用与工作介质相容的清洁润滑介质。
油路方向要沿着图纸核对到阀块内部。
阀块外侧的接口位置,不能直接说明阀内部的通油关系。检查时,从液压原理图找到该阀,再把符号上的端口逐一对应到产品端口编号、阀孔位置和阀块通道。供油通往哪里,回油从哪里离开,执行机构接在哪个口,都应有明确对应。
如果该型号带先导口或独立泄油口,还要单独核对这些通道。它们参与控制或泄油,接错后未必马上表现为外部漏油,却可能造成阀无法按预期动作。不能因为主油路已经接好,就把小通道当作次要部分。
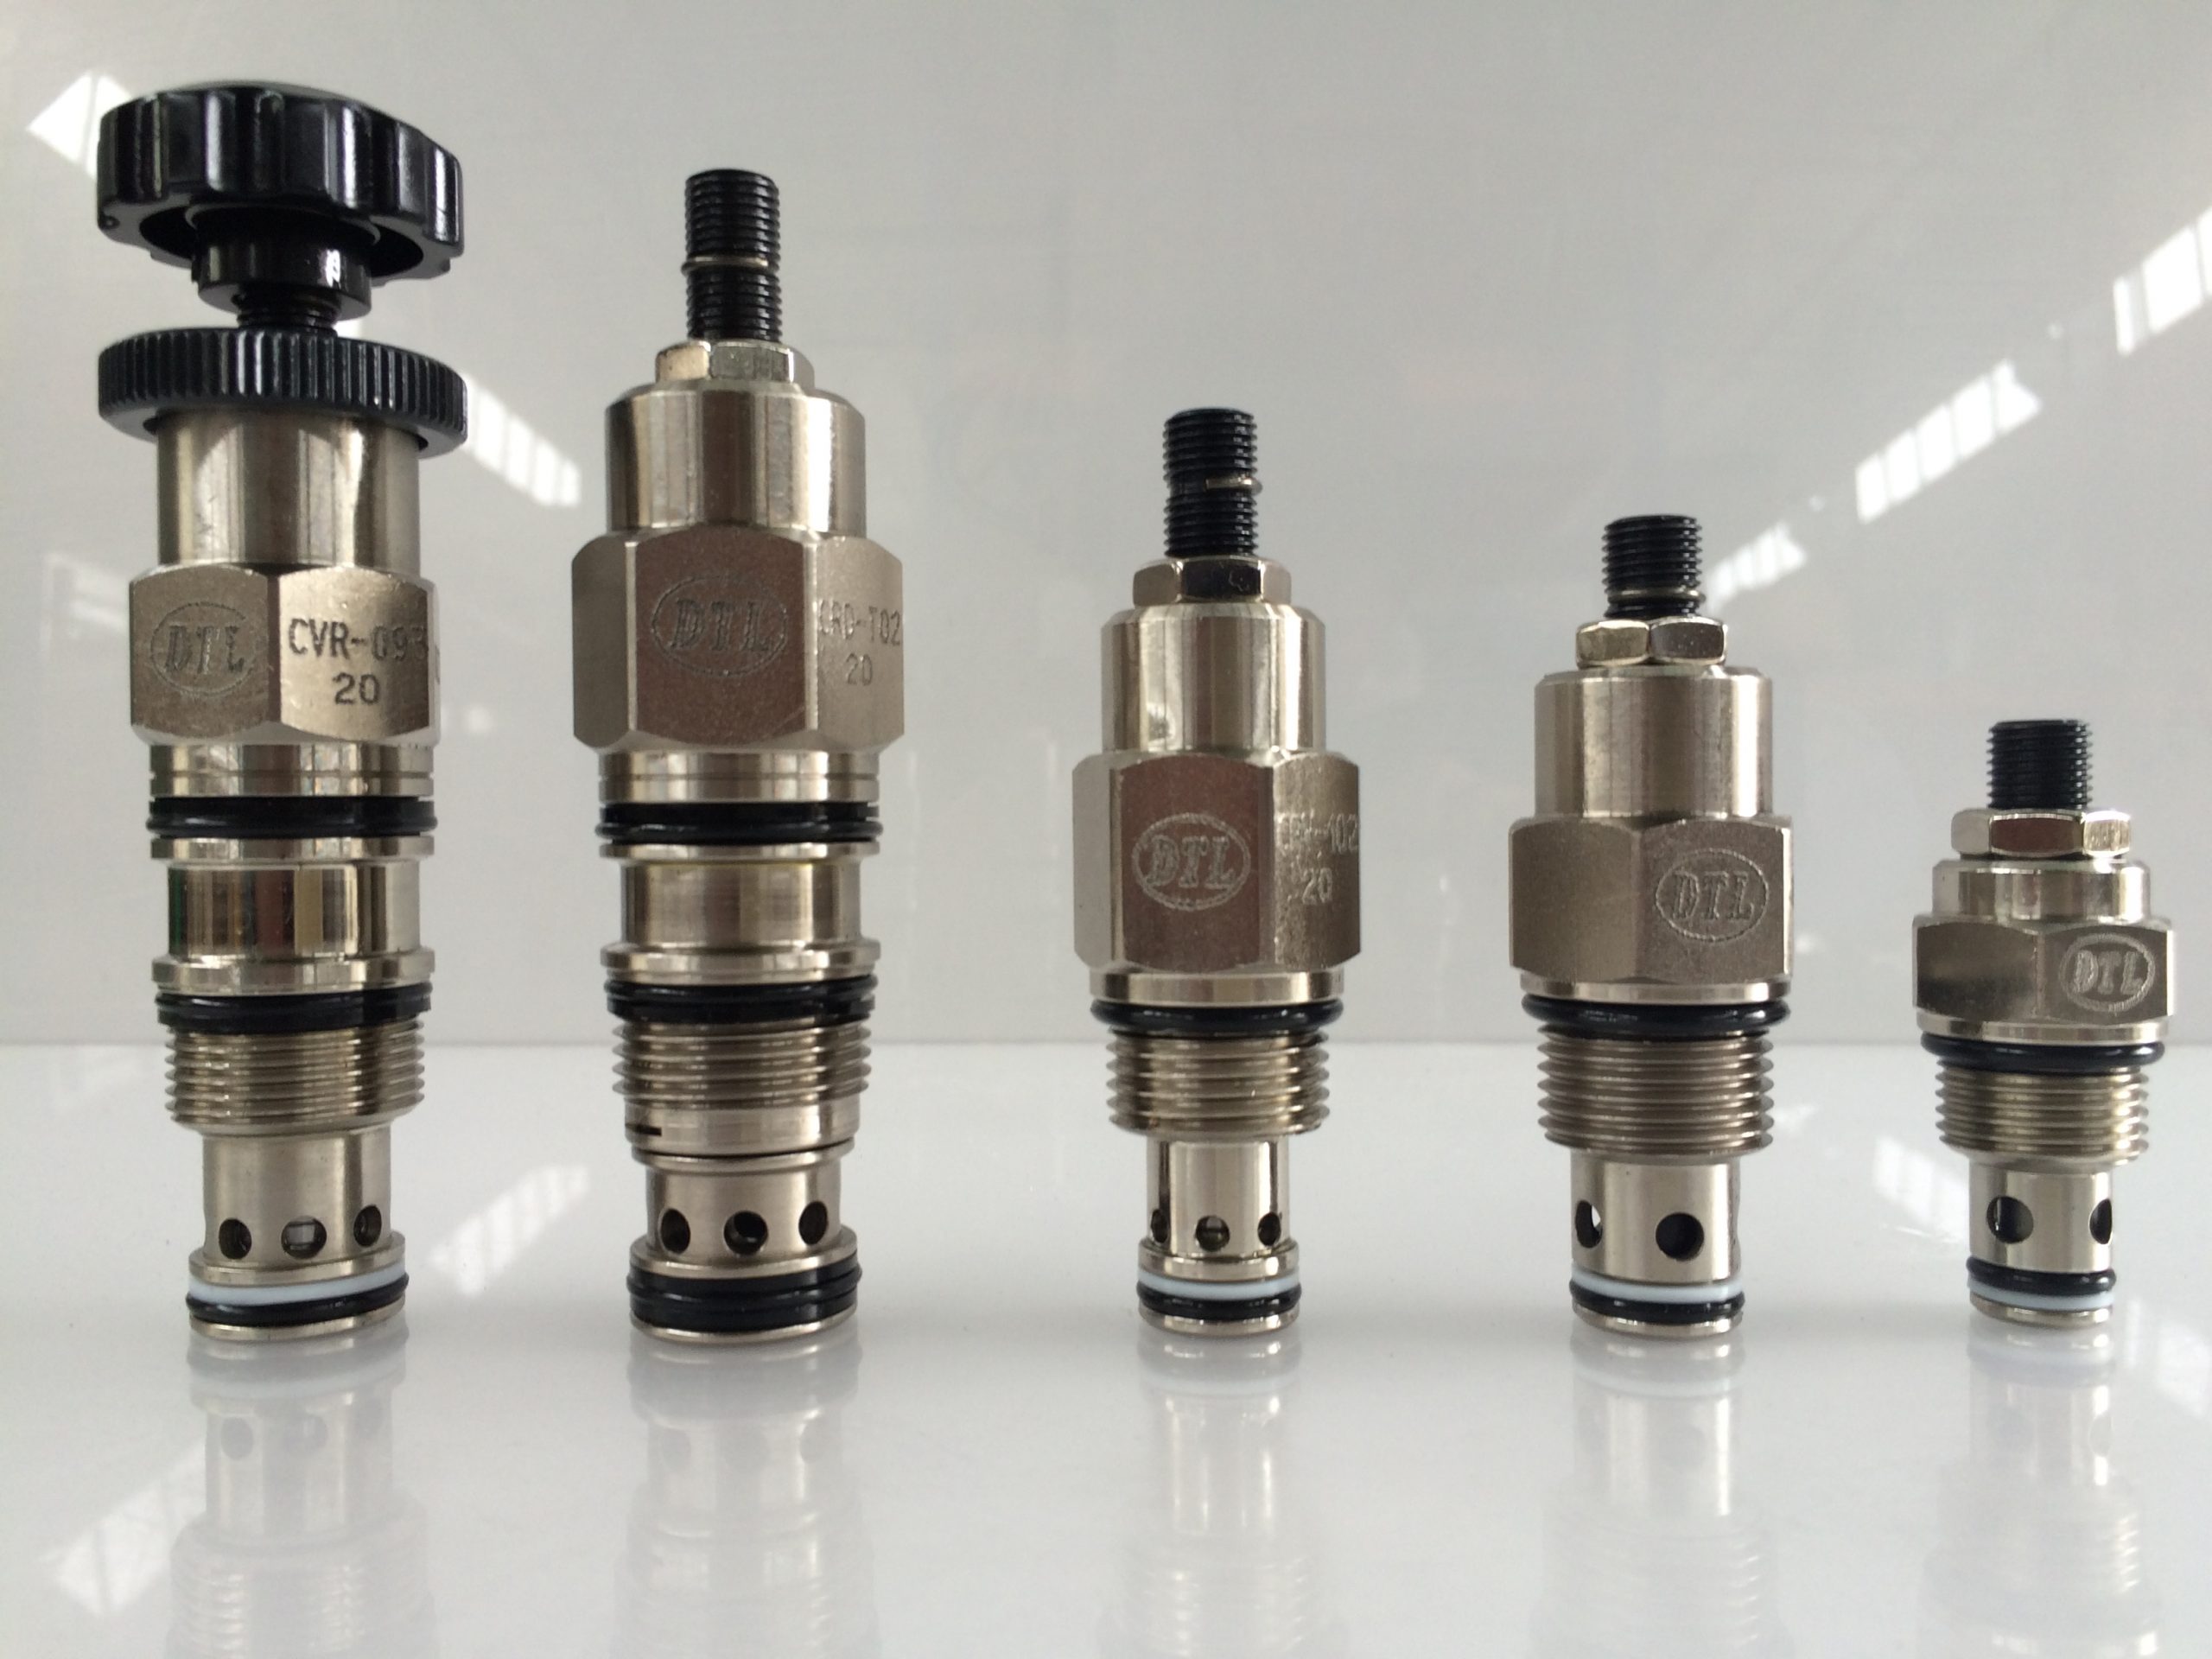
换阀时尤其要留意这一点:新旧阀外形相近,不代表液压功能、端口定义及允许流向相同。原阀如何安装可以作为检查线索,最终仍要由新阀资料和设备图纸确认。
阀块接口要查到阀孔尺寸,不能只查接头。
外部管接头能够连接,只说明这一处接口具备装配条件。插装阀能否与阀块配合,还涉及阀孔直径、深度、台阶、密封配合段和内部油口位置。有螺纹的结构,还需核对螺纹规格及有效配合长度。任何一项不对应,都不应靠增加紧固力解决。
先确认安装结构,再使用相应的检查方法。螺纹插装式需要核对阀体与阀孔的螺纹及定位关系;采用插装件和控制盖板的结构,则还要核对盖板油道、密封位置和紧固要求。两类结构不能套用同一套装配动作。
对于新加工或返修过的阀块,应核查阀孔加工记录,并确认孔内没有残留切屑、清洗杂物或堵塞。关键尺寸存在疑问时,应按图纸测量。用阀件强行试装,既不能代替尺寸验收,还可能损伤密封和配合面。
允许手动旋入的螺纹插装阀,如果在未正常到位前出现明显卡阻,应停止装配,检查是否歪斜、螺纹不符或密封件移位。随后使用规定工具,按该型号要求紧固。扭矩过大可能使内部零件变形或卡滞,继续加力并不能证明安装可靠。
安装记录可以简单一些,但关键项要留得住:完整型号、对应阀孔、密封套件、端口连接和紧固要求。这样后续出现异常时,维修人员才有依据回查。
完成安装前检查后,再按设备规定进行受控试运行,观察外部渗漏、压力变化和执行机构动作。外表干燥只是其中一项结果,还要确认回路功能符合预期。发现异常,应停机并按程序卸压后排查,不要带压补拧,也不要用手寻找高压泄漏点。
只要密封规格、端口对应或阀孔尺寸中还有一项说不清,就应把问题解决在加压之前。阀装入后看不见的那些位置,恰恰需要在安装前查清楚。